
 中文简体

শিল্প সংবাদ
ধাতু ঢালাই জন্য বালি ছাঁচ: প্রক্রিয়া এবং উপকরণ একটি সম্পূর্ণ গাইড
ধাতব ঢালাইয়ের জন্য বালির ছাঁচগুলি বহু শতাব্দী ধরে ফাউন্ড্রিগুলির একটি কাজের ঘোড়া হয়ে উঠেছে এবং তারা একটি নকশা অঙ্কনকে একটি সমাপ্ত ধাতব উপাদানে পরিণত করার সবচেয়ে ব্যবহারিক উপায়গুলির মধ্যে একটি। ওয়াটার পাম্প হাউজিং এবং ভালভ বডি থেকে শুরু করে ইমপেলার কাস্টিং এবং পাইপ ফিটিং পর্যন্ত, বালির ছাঁচটি প্রায়শই সবচেয়ে স্মার্ট পছন্দ হয় যখন যন্ত্রাংশগুলি সাধারণ মেশিনিংয়ের জন্য খুব জটিল হয় বা স্থায়ী টুলিং দিয়ে উত্পাদন করা খুব ব্যয়বহুল হয়। এই নির্দেশিকায়, আমরা ব্যাখ্যা করি যে কীভাবে বালির ছাঁচ তৈরি করা হয়, কোন উপকরণগুলি সেগুলিকে ভালভাবে কাজ করে এবং প্রক্রিয়াটির প্রতিটি পর্যায়ে একজন অভিজ্ঞ ফাউন্ড্রি কী দেখেন।
ধাতু ঢালাই জন্য বালি ছাঁচ কি?
বালির ছাঁচ হল কম্প্যাক্টেড বালিতে গঠিত একটি গহ্বর যা ঢালাই প্রক্রিয়া চলাকালীন গলিত ধাতু গ্রহণ করে। ছাঁচটি একটি প্যাটার্ন দিয়ে শুরু হয়, যা অংশটির বাহ্যিক আকৃতির একটি পূর্ণ-আকারের মডেল। প্যাটার্নটি বিশেষভাবে প্রস্তুত বালিতে প্যাক করা হয় যাতে বালি অংশের আকার নেয়। প্যাটার্নটি সরানো হলে, খালি গহ্বরটি তরল ধাতু দিয়ে পূর্ণ হওয়ার জন্য প্রস্তুত হয় এবং সেই গহ্বরটিই সমাপ্ত ঢালাইকে তার বাহ্যিক আকৃতি দেয়।
যেহেতু প্রতিটি বালি ছাঁচ একটি একক ঢালার জন্য তৈরি করা হয়, প্রক্রিয়াটি প্রচুর নমনীয়তা প্রদান করে। আমরা খুচরা যন্ত্রাংশের একটি ছোট ব্যাচ, একটি নতুন পাম্প ডিজাইনের জন্য একটি প্রোটোটাইপ, বা ডাই কাস্টিং বা স্থায়ী ছাঁচ ঢালাইয়ের উচ্চ টুলিং বিনিয়োগ ছাড়াই একটি মাঝারি আকারের উত্পাদন তৈরি করতে পারি। ধাতু শক্ত হয়ে গেলে ছাঁচটি সাধারণত ভেঙে যায়, তবে বালি পুনরুদ্ধার এবং পুনরায় ব্যবহার করা যেতে পারে, যা প্রক্রিয়াটিকে অর্থনৈতিক এবং দক্ষ রাখে।
বালি ছাঁচ প্রধান প্রকার
সমস্ত বালি ছাঁচ একই ভাবে আচরণ করে না। সঠিক ছাঁচনির্মাণ পদ্ধতি খাদ, ঢালাইয়ের আকার এবং অংশটির প্রয়োজনীয় মাত্রাগত নির্ভুলতার উপর নির্ভর করে। শিল্প ব্যবহারের চারটি সবচেয়ে সাধারণ প্রকার হল সবুজ বালির ছাঁচ, শুকনো বালির ছাঁচ, নো-বেক মোল্ড এবং শেল মোল্ড।
| ছাঁচের ধরন | বাইন্ডার | মূল শক্তি | সাধারণ ব্যবহার |
|---|---|---|---|
| সবুজ বালির ছাঁচ | কাদামাটি এবং জল | কম খরচে এবং সহজে বালি পুনরুদ্ধার করা | পাম্প হাউজিং, ভালভ সংস্থা, মেশিনের অংশ |
| শুকনো বালি ছাঁচ | কাদামাটি, শক্তির জন্য বেকড | শক্তিশালী ছাঁচ প্রাচীর এবং ভাল পৃষ্ঠ ফিনিস | মাঝারি থেকে বড় ঢালাই |
| নো-বেক ছাঁচ | রজন এবং hardener | ভারী অংশ জন্য উচ্চ মাত্রিক নির্ভুলতা | বড় ভালভ এবং যন্ত্রপাতি ঢালাই |
| শেল ছাঁচ | রজন-লেপা বালি | ভাল পৃষ্ঠ ফিনিস সঙ্গে পাতলা শক্তিশালী শেল | মাঝারি ভলিউম মধ্যে স্পষ্টতা অংশ |
আমাদের নিজস্ব উত্পাদনে, সবুজ বালির ছাঁচগুলি তরল-হ্যান্ডলিং উপাদানগুলির জন্য সবচেয়ে সাধারণ পছন্দ। তারা অর্থনৈতিক, দ্রুত প্রস্তুত, এবং যেমন মাঝারি প্রাচীর বেধ সঙ্গে অংশের জন্য ভাল উপযুক্ত কেন্দ্রাতিগ পাম্প ঢালাই .
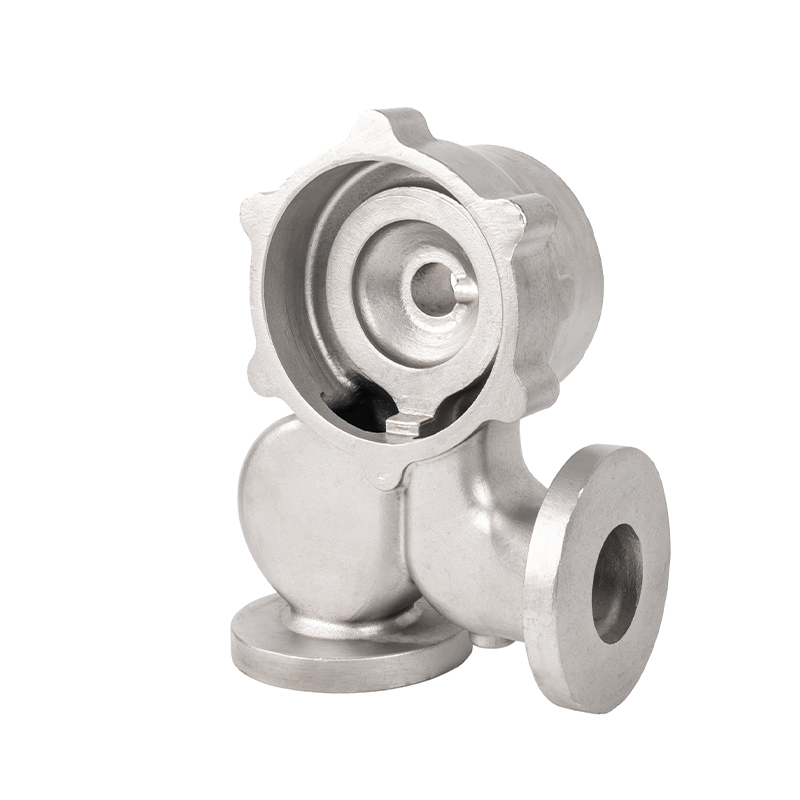 নিংবো প্রস্তুতকারক থেকে স্টেইনলেস স্টীল সেন্ট্রিফিউগাল পাম্প কাস্টিং এই তালিকাটি স্টেইনলেস স্টিলে নির্ভুল সেন্ট্রিফিউগাল পাম্প কাস্টিংগুলি প্রদর্শন করে, উন্নত প্রযুক্তি এবং রপ্তানি অভিজ্ঞতা সহ একটি চীনা ফাউন্ড্রি দ্বারা উত্পাদিত, মাঝারি-প্রাচীরের তরল-হ্যান্ডলিং উপাদানগুলির জন্য ছাঁচের ধরনগুলির তুলনা করার সময় প্রাসঙ্গিক৷ পণ্য দেখুন →
নো-বেক মোল্ডগুলি চিত্রে আসে যখন অংশটি ভারী হয় এবং ছাঁচটিকে একটি দীর্ঘ শীতল সময়ের মধ্যে তার মাত্রা ধরে রাখতে হবে। শেল molds নির্বাচন করা হয় যখন পৃষ্ঠ ফিনিস প্রয়োজনীয়তা আরো চাহিদা এবং উত্পাদন ভলিউম একটি সামান্য উচ্চ ছাঁচ খরচ ন্যায্যতা করে. প্রতিটি পদ্ধতির নিজস্ব জায়গা রয়েছে এবং একটি ভাল ফাউন্ড্রি একটি নির্দিষ্ট পছন্দের পরিবর্তে কাস্টিং অঙ্কনের উপর ভিত্তি করে বিকল্পের সুপারিশ করে।
কিভাবে একটি বালি ছাঁচ ধাতু ঢালাই জন্য তৈরি করা হয়
একটি নির্ভরযোগ্য বালি ছাঁচ সাবধানে প্রস্তুতির ফলাফল। আমরা প্রতিটি পর্যায়ে একটি সুশৃঙ্খল ক্রম অনুসরণ করি কারণ ছাঁচে একটি ছোট ভুল প্রায়ই ঢালাইয়ের ত্রুটি হিসাবে পরে দেখা যায়। প্রধান পদক্ষেপ নীচে তালিকাভুক্ত করা হয়.
- প্যাটার্ন প্রস্তুতি। প্যাটার্নটি অংশ জ্যামিতির সাথে মেলে তৈরি করা হয়েছে, সংকোচন ভাতা যোগ করা হয়েছে এবং খসড়া কোণগুলি অন্তর্ভুক্ত করা হয়েছে যাতে এটি বালি থেকে পরিষ্কারভাবে প্রত্যাহার করা যায়।
- বালি প্রস্তুতি। একটি স্থিতিশীল আর্দ্রতা বা রজন স্তর অর্জন করার জন্য নির্বাচিত বাইন্ডার এবং যেকোন সংযোজনগুলির সাথে বালি মিশ্রিত করা হয়। অসংলগ্ন বালি ছাঁচ-সম্পর্কিত ত্রুটিগুলির সবচেয়ে সাধারণ কারণগুলির মধ্যে একটি।
- ছাঁচনির্মাণ এবং কম্প্যাকশন। বালি একটি ছাঁচনির্মাণ বাক্সে প্যাটার্ন চারপাশে প্যাক করা হয়. ইউনিফর্ম কমপ্যাকশন অপরিহার্য তাই ছাঁচটি ক্ষয় ছাড়াই গলিত ধাতুর চাপ সহ্য করতে পারে।
- মূল সেটিং। অভ্যন্তরীণ প্যাসেজ, আন্ডারকাট এবং গহ্বর তৈরি করার জন্য ছাঁচে কোরগুলি স্থাপন করা হয় যা একা প্যাটার্ন দ্বারা আকৃতি করা যায় না। একটি ভাল-সমর্থিত কোর এমন অংশগুলির জন্য গুরুত্বপূর্ণ যেমন ইমপেলারগুলির ভিতরে প্রবাহ চ্যানেল রয়েছে।
- ছাঁচ বন্ধ. ছাঁচের দুটি অর্ধেক, কোপ এবং ড্র্যাগ নামে পরিচিত, সারিবদ্ধ এবং আটকানো হয় যাতে ঢালার সময় গহ্বরটি তার আকৃতি বজায় রাখে।
- ঢালা এবং দৃঢ়ীকরণ. গলিত ধাতু স্প্রু দিয়ে ঢেলে গহ্বর পূরণ করে। ঢালা তাপমাত্রা, গেটিং ডিজাইন এবং ভেন্টিং সবকিছুই প্রভাবিত করে যে কতটা পরিষ্কারভাবে ধাতুটি ছাঁচটি পূরণ করে।
- ঝাঁকুনি এবং সমাপ্তি. ধাতু শক্ত হওয়ার পরে, ছাঁচটি ভেঙে যায় এবং ঢালাই সরানো হয়। রানার এবং রাইজারগুলি কেটে ফেলা হয় এবং পরিদর্শনের আগে পৃষ্ঠটি পরিষ্কার করা হয়।
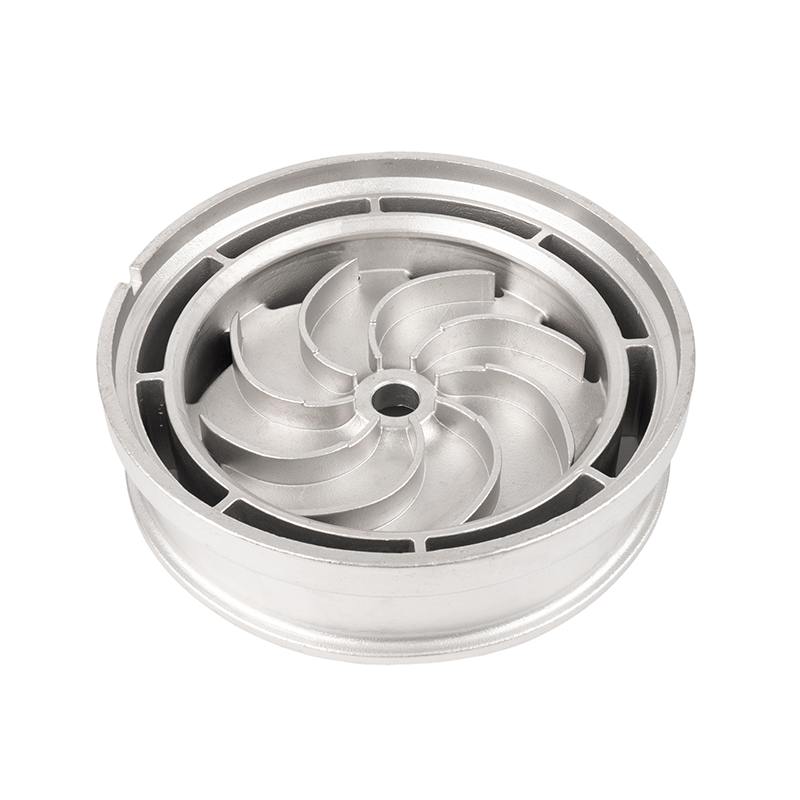
ব্লেড ইম্পেলার কাস্টিংগুলি কেন ছাঁচ তৈরির ক্রমটি গুরুত্বপূর্ণ তার একটি ভাল উদাহরণ। অভ্যন্তরীণ প্রবাহ প্যাসেজগুলি যা হাইড্রোলিক কর্মক্ষমতা নির্ধারণ করে তা কোর দ্বারা গঠিত হয় এবং ঢালার সময় যদি ছাঁচটি স্থানান্তরিত হয় বা কোরটি সরে যায় তবে ইম্পেলারটি নকশার সাথে মিলবে না। যত্নশীল ছাঁচনির্মাণ চূড়ান্ত অংশের জ্যামিতি রক্ষা করে।
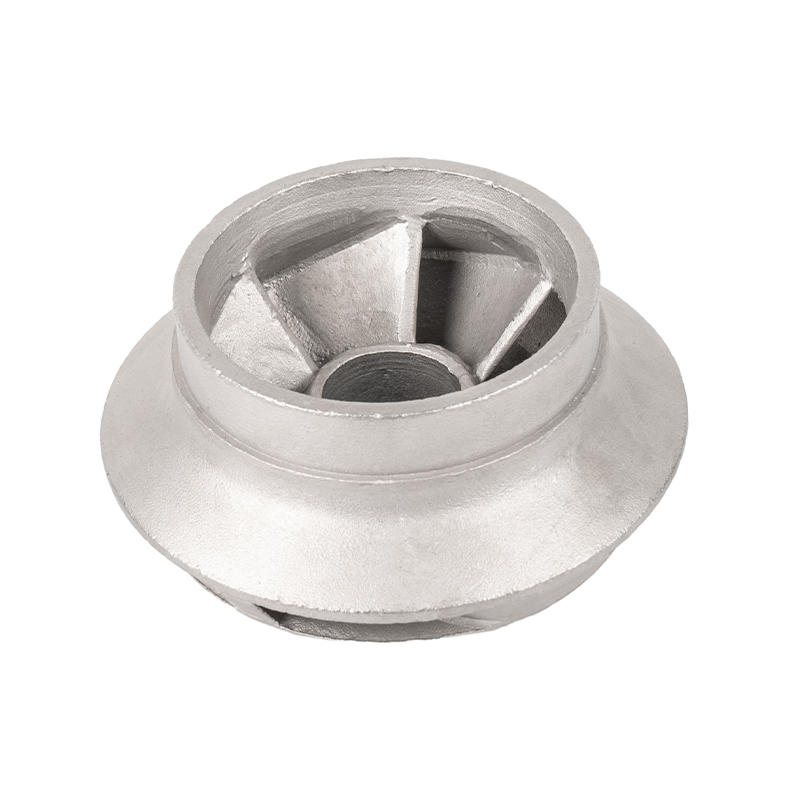 স্টেইনলেস স্টীলে যথার্থ ব্লেড ইমপেলার কাস্টিং ব্লেড ইম্পেলার ঢালাই ছাঁচনির্মাণের সময় সঠিক মূল স্থাপনের উপর নির্ভর করে। এই সরবরাহকারীর স্টেইনলেস স্টীলের নির্ভুলতা কাস্টিংগুলি এমন অ্যাপ্লিকেশনগুলির জন্য বিবেচনা করা মূল্যবান যেখানে অভ্যন্তরীণ প্রবাহ প্যাসেজগুলি অবশ্যই হাইড্রোলিক ডিজাইনের প্রয়োজনীয়তার সাথে মেলে। পণ্য দেখুন →
একবার ছাঁচ থেকে ঢালাই অপসারণ করা হলে, এটি কোনো সেকেন্ডারি মেশিনিংয়ের আগে পরিষ্কার এবং পরিদর্শনের মাধ্যমে চলে যায়। অনেক ক্রেতা শুধুমাত্র এই পর্যায়ে ঢালাইয়ের প্রকৃত গুণমান দেখতে পান, তবে ছাঁচ তৈরির প্রক্রিয়ার সময় ফলাফলটি অনেক আগে নির্ধারিত হয়।
সাধারণ বালি ছাঁচের ত্রুটি এবং প্রতিরোধের পদ্ধতি
যখন একটি বালি-ঢালাই অংশ পরিদর্শনে ব্যর্থ হয়, তখন মূল কারণটি প্রায়শই ছাঁচে থাকে। বছরের পর বছর ধরে, আমরা শিখেছি যে বেশিরভাগ ত্রুটিগুলি বালির গুণমান, কম্প্যাকশন বা বায়ুচলাচলের জন্য চিহ্নিত করা যেতে পারে। এই ত্রুটিগুলি বোঝা আমাদের দ্রুত সমাধান করতে সাহায্য করে এবং চলমান উত্পাদনে পুনরাবৃত্তি সমস্যাগুলি প্রতিরোধ করে৷
| খুঁত | প্রধান কারণ | প্রতিরোধ |
|---|---|---|
| বালি অন্তর্ভুক্তি | গলিত ধাতু মধ্যে আলগা বালি ধোয়া | শক্তিশালী কম্প্যাকশন, ছাঁচ আবরণ, নিয়ন্ত্রিত ঢালা |
| পোরোসিটি | দৃঢ়করণের সময় গ্যাস আটকা পড়ে | ভাল বায়ুচলাচল, নিয়ন্ত্রিত আর্দ্রতা, সঠিক ঢালা তাপমাত্রা |
| ছাঁচ স্থানান্তর | মোকাবেলা এবং টেনে আনার মধ্যে বিভ্রান্তি | নিরাপদে মাউন্ট করা ফ্লাস্ক এবং সঠিক লোকেটিং পিন |
| স্ক্যাবিং | ঢালার সময় পৃষ্ঠের বালি প্রসারিত হয় এবং ফাটল ধরে | নিয়ন্ত্রিত আর্দ্রতা, উন্নত কম্প্যাকশন, পর্যাপ্ত বেকিং |
| সংকোচন গহ্বর | দৃঢ়ীকরণ risers দ্বারা খাওয়ানো হয় না | অপ্টিমাইজড রাইজার পজিশন এবং গেটিং ডিজাইন |
একটি নতুন কাস্টিং ডিজাইন পর্যালোচনা করার সময় আমরা ঠিক এই সমস্যাগুলিকে মূল্যায়ন করি৷ ছাঁচে একটি ছোট সমন্বয়, যেমন একটি ভেন্ট যোগ করা বা বাইন্ডারের অনুপাত পরিবর্তন করা, একটি নির্ভরযোগ্য অংশ এবং একটি স্ক্র্যাপড ঢালার মধ্যে পার্থক্য করতে পারে।
আপনার কাস্ট উপাদান জন্য একটি বালি ছাঁচ নির্বাচন
একটি বালি ছাঁচ সঠিক পদ্ধতির কিনা আপনি কিভাবে জানেন? আমাদের অভিজ্ঞতায়, সিদ্ধান্তটি চারটি বিষয়ের মধ্যে আসে: অংশের আকার, জ্যামিতিক জটিলতা, উত্পাদনের পরিমাণ এবং খাদ। বড় বা ভারী উপাদানগুলি প্রায় সবসময়ই স্থায়ী ডাইয়ের চেয়ে বালির ছাঁচের জন্য উপযুক্ত। অভ্যন্তরীণ প্যাসেজ সহ অংশগুলি, যেমন ভালভ পোর্ট, যেখানে প্রয়োজন সেখানে কোর স্থাপন করার ক্ষমতা থেকে উপকৃত হয়। যখন অর্ডারের পরিমাণ কম বা মাঝারি হয়, তখন বালি ছাঁচনির্মাণের কম টুলিং খরচ ইউনিটের মূল্যকে বাস্তবসম্মত রাখে, এবং যেহেতু লোহা, ইস্পাত, স্টেইনলেস স্টীল এবং অ্যালুমিনিয়াম সবই বালির ছাঁচে ঢেলে দেওয়া যায়, তাই খাদটি খুব কমই প্রক্রিয়াটি এড়ানোর কারণ।
বল ভালভ ঢালাই আমাদের দোকান মেঝে থেকে একটি সাধারণ উদাহরণ. একটি বল ভালভের শরীরের ভারী প্রাচীর বিভাগ, সঠিক পোর্ট প্রান্তিককরণ এবং ভাল সিলিং পৃষ্ঠের প্রয়োজন। একটি ভালভাবে প্রস্তুত করা বালির ছাঁচ সেই মাত্রাগুলিকে ধারণ করে যখন ধাতব ঠান্ডা হয় এবং আমাদের ফিনিশিং ক্রিয়াকলাপগুলি তখন সিলিং মুখগুলিকে প্রয়োজনীয় মানদণ্ডে নিয়ে আসে। আপনি যদি দেখতে চান কিভাবে এটি অনুশীলনে কাজ করে, আমাদের নিবন্ধটি জল পাম্প ঢালাই এর বালি ঢালাই প্রক্রিয়া একটি তরল-হ্যান্ডলিং উপাদান ছাঁচনির্মাণ, ঢালা, এবং সমাপ্তির ধাপগুলি অতিক্রম করে।
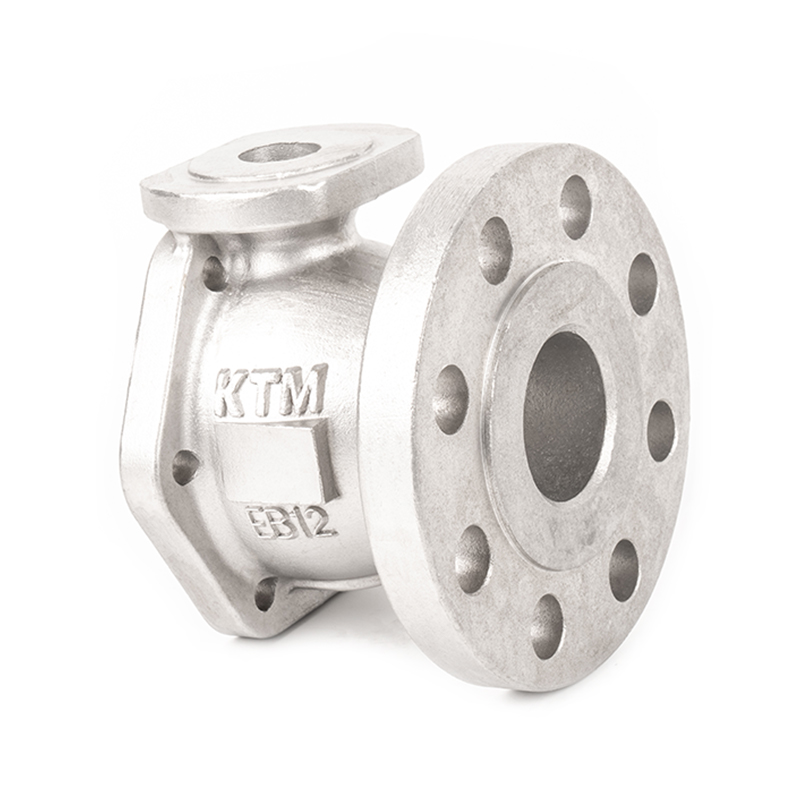 ভারী প্রাচীর বিভাগের জন্য স্টেইনলেস স্টীল বল ভালভ ঢালাই বল ভালভ ঢালাইয়ের জন্য ভারী দেয়াল, সঠিক পোর্ট সারিবদ্ধকরণ এবং ভাল সিলিং পৃষ্ঠের প্রয়োজন। এই সরবরাহকারীর নির্ভুলতা স্টেইনলেস স্টীল কাস্টিংগুলি মাঝারি থেকে বড় উপাদানগুলির জন্য উপযুক্ত যেখানে বালি ছাঁচনির্মাণ শক্তি, খরচ এবং সীসা সময়কে ভারসাম্য বজায় রাখে। পণ্য দেখুন →
ক্রেতাদের জন্য যারা প্রক্রিয়াগুলি পাশাপাশি তুলনা করে, প্রশ্নটি সাধারণত ভলিউম এবং পৃষ্ঠের সমাপ্তিতে আসে। যখন বড় সংখ্যক ছোট, বিশদ অংশের প্রয়োজন হয়, তখন অন্যান্য পদ্ধতি যেমন বিনিয়োগ ঢালাই আরও দক্ষ হতে পারে। কঠিন ক্রস-সেকশন সহ মাঝারি থেকে বড় উপাদানগুলির জন্য, বালি ছাঁচনির্মাণ শক্তি, খরচ এবং সীসা সময়ের একটি শক্তিশালী ভারসাম্য দেয়।
ধাতু ঢালাই জন্য বালি molds একটি পুরানো কৌশল নয়; এগুলি একটি ব্যবহারিক, প্রমাণিত সমাধান যা আধুনিক উত্পাদনকে ভালভাবে পরিবেশন করে চলেছে। তারা ফাউন্ড্রিগুলিকে বিভিন্ন ধরণের অংশ এবং সংকর ধাতুগুলি পরিচালনা করার নমনীয়তা দেয় যেখানে খরচগুলি অনুমানযোগ্য থাকে। একটি বালি-ঢালাই উপাদানের সাফল্য নির্ভর করে যত্নশীল প্যাটার্ন ডিজাইন, ধারাবাহিক বালি প্রস্তুতি এবং সুশৃঙ্খল ছাঁচনির্মাণের উপর। যখন এই মৌলিক বিষয়গুলি সঠিকভাবে পরিচালনা করা হয়, তখন একটি বালির ছাঁচ এমন কাস্টিং তৈরি করতে পারে যা বছরের পর বছর ধরে পরিষেবার শর্ত পূরণ করে। আপনার যদি এমন একটি উপাদান থাকে যা বালি ছাঁচনির্মাণের জন্য উপযুক্ত হতে পারে, আমাদের প্রকৌশলীরা অঙ্কনটি পর্যালোচনা করতে এবং সবচেয়ে নির্ভরযোগ্য পদ্ধতির সুপারিশ করতে পেরে আনন্দিত হবেন৷
সংশ্লিষ্ট পণ্য

তোমার কোন প্রশ্ন আছে? অপেক্ষা করো না, চল কথা বলি!
যোগাযোগ করুন
- Tel: +৮৬-১৩৯৬৭৮৮৮৩৮০ / +৮৬-১৩৬৮৫৮৫৮৫৮৮
- +86-0574-86183698 / +86-0574-86183685
- Fax: +86-0574-86183696
- Email: [email protected]
[email protected] - Add: নং 68, জিয়াংবিন ব্রাঞ্চ রোড, বেইলুন জিয়াওগাং জয়েন্ট ডেভেলপমেন্ট জোন, নিংবো, ঝেজিয়াং, চীন।
QR কোড
কপিরাইট © Ningbo Etdz Andrew Precision Cast Co., Ltd. সর্বস্বত্ব সংরক্ষিত

